PS-228/226关于喷雾涂油装置的订货代码
订购或获取 PS-228/226 喷雾式涂油系统的报价需要选择涂层系统、喷嘴和选项。详细请咨询和弊社营业部门。

| 程序1:涂层系统的选择 |
|---|
选择一款适合您用途的控制器。PS-228:数字控制喷涂量,间歇式喷涂,ST8PL喷嘴(免维护)*加油通道的数量、油箱及其容量、废液箱的存在与否以及支架/底座的内容物因控制器而异。 |
| 程序2:喷嘴选择 |
喷嘴的选择需要考虑主机到润滑点的距离以及加工油的运动粘度等因素。PS-228:ST8PL喷嘴*可用的喷嘴因控制器而异。 |
| 程序3:选择选项(如果您自行准备,则无需执行此步骤) |
| 选择喷嘴固定方式(喷油罩、磁性支架、喷嘴架)和流量传感器。 |
(1) PS-228 涂层系统的选择
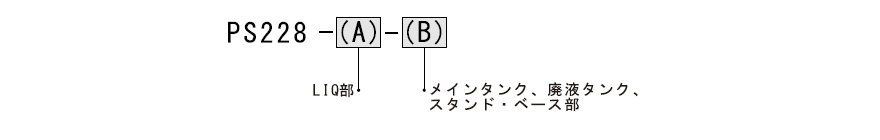
(A)LIQ部の選定
PS-228 使用 LIQ(电磁泵或电磁阀)来调节油流量。每个加油点都需要一个,包括加油枪。
电磁泵只能与运动粘度为 10 mm²/s 或更低的加工液一起使用。
在订单代码中,LIQ 部分将写成“L2p”表示 2 个电磁泵,“L12p”表示 12 个电磁泵,“L2v”表示 2 个电磁阀,“L12v”表示 12 个电磁阀。
当电磁泵和电磁阀一起使用时,最多可以安装 6 个电磁泵和 6 个电磁阀,总共可以安装 12 个电磁阀。
两个电磁泵和两个电磁阀表示为“L2p2v”,六个电磁泵和六个电磁阀表示为“L6p6v”。
如果使用四个喷嘴对线圈材料进行涂覆,并在两个点向模具提供润滑,则配置将是 L6p 或 L6v。
如果加工油的运动粘度约为 20 mm²/s,则不能使用电磁泵,因此将是 L6v。
(B)主储罐、废液储罐和支架底座的选择
如果使用电磁泵,请选择非承压储罐;如果使用电磁阀,请选择承压储罐。如果 LIQ 部分有 2 个或更多通道,则可以采用 2 罐配置。
如果您选择喷雾室选项,则需要选择一个废液罐来收集腔室中积聚的油。
废液罐是通过在支架/底座上加装部件来安装的。如果已有废液罐或其他收集方式,则无需再安装废液罐。
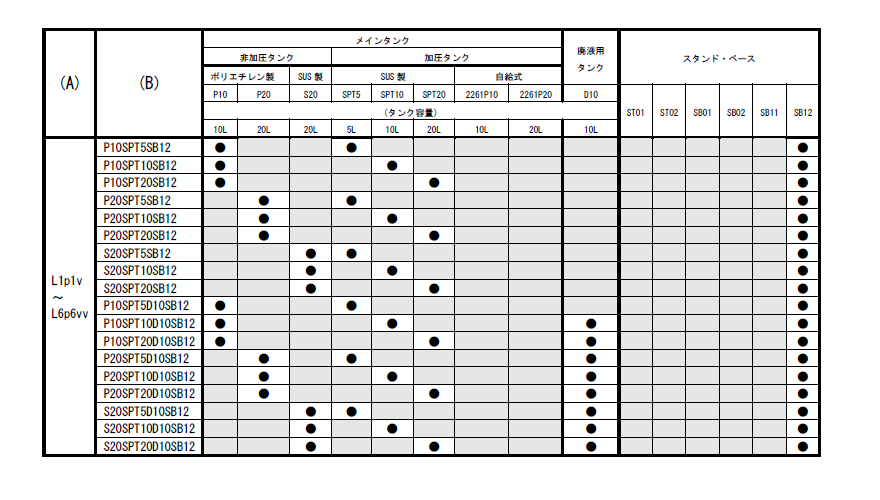
支架底座可根据 LIQ 部分和主储罐部分的配置进行选择。
可用的 (B) 将取决于 (A) 的 LIQ 部分。请参考下表或
PS-228/226订货代码表(PDF)选择规格。
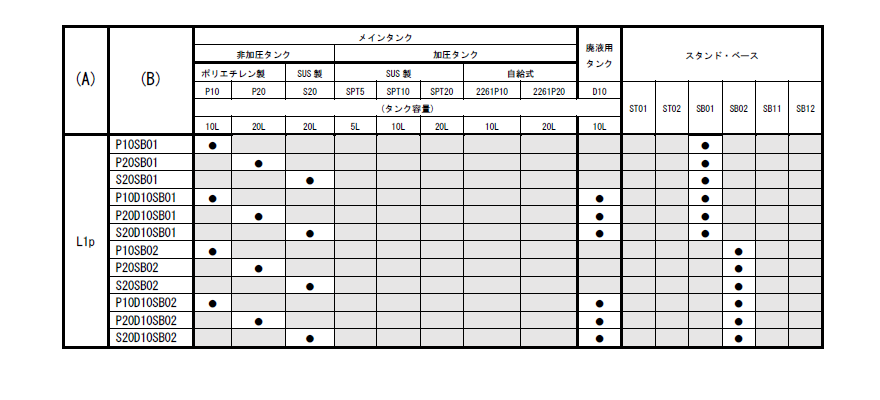
电磁泵,单机规格 [L1p]
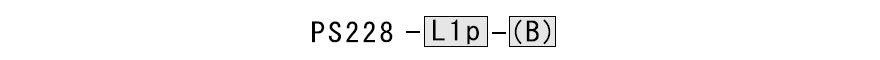
本规范采用一台电磁泵。请从下表所示的主储罐、废液储罐和支架/底座配置中选择 (B) 部分的编码。
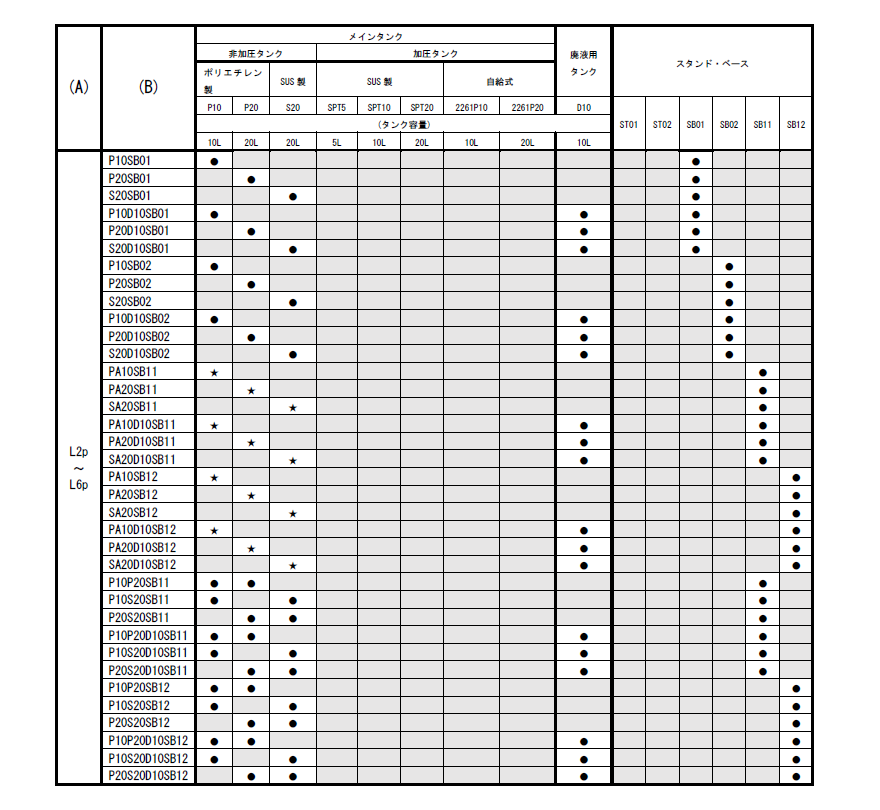
2 至 6 台电磁泵规格 [L2-6p]
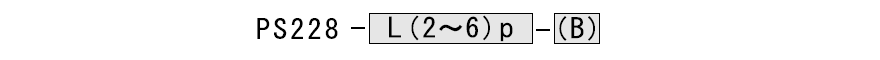
本规范采用 2 至 6 台电磁泵。(A) 应明确指定所用泵的数量。如果使用 4 台泵,请使用 L4p。 请根据下表所示的主罐、废液罐和支架/底座部分的配置,选择 (B) 部分的代码。“★”表示使用两个相同的罐体。
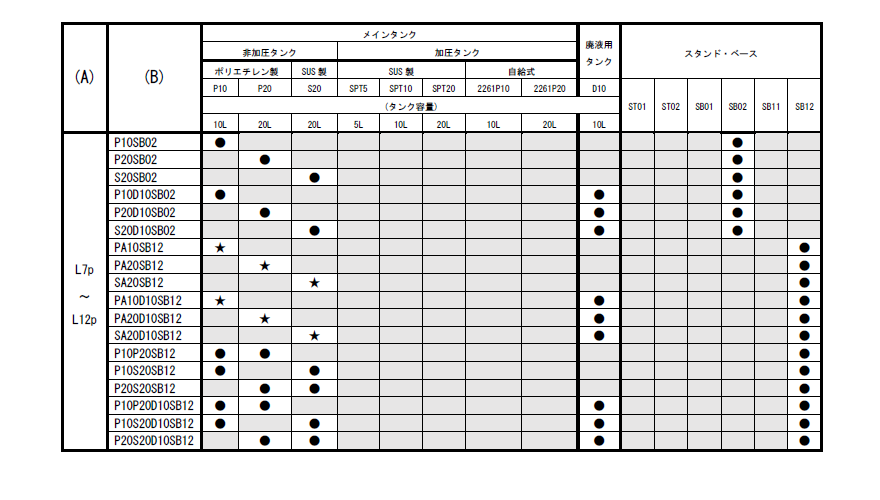
7-12 单元电磁泵 [L7-12p]
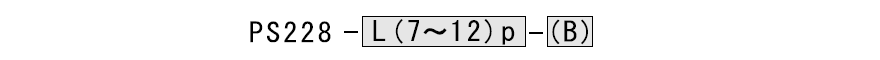
本规范采用 7 至 12 台电磁泵。(A) 应指定所用泵的数量。例如,如果需要使用 10 台泵,则应使用 L10p。 请根据下表所示的主罐、废液罐和支架/底座部分的配置,选择 (B) 部分的代码。“★”表示使用两个相同的罐体。
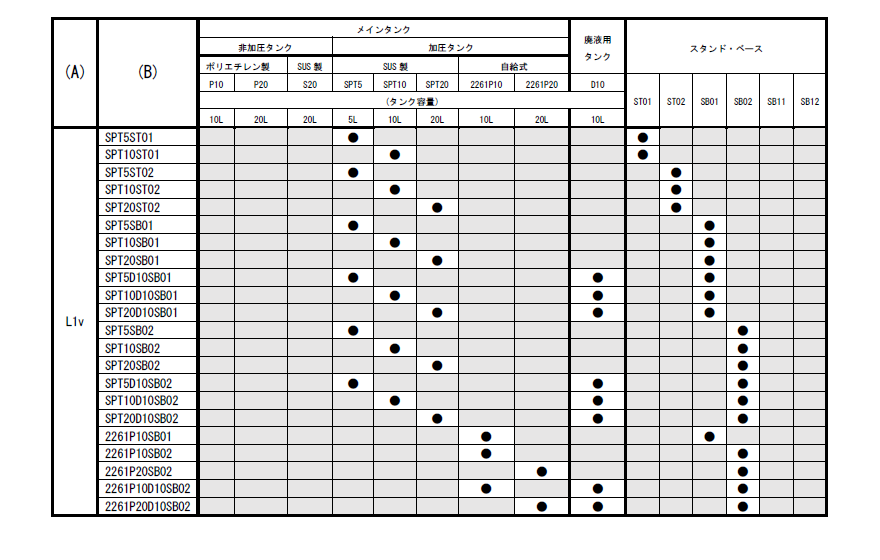
单电磁阀规格 [L1v]
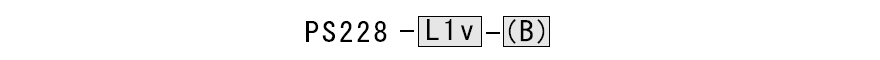
本规范采用一个电磁阀。部分(A)为 L1v。 请从下表所示的主罐、废液罐和支架/底座部分的配置中选择(B)部分的代码。
电磁阀规格(2-6 个单元)[L2-6v]
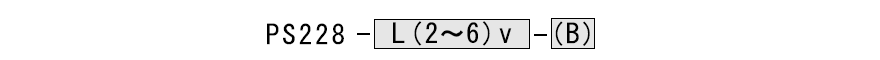
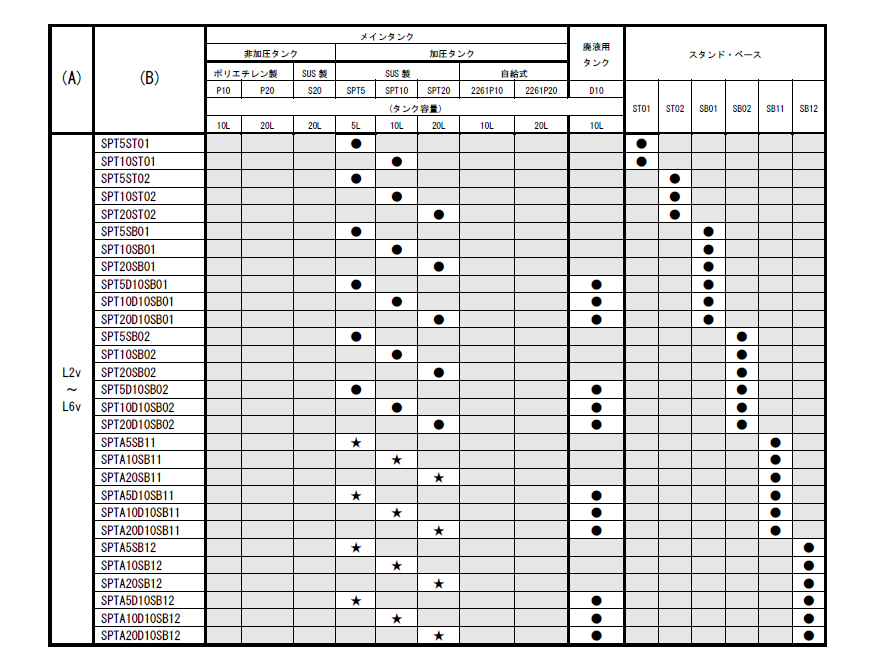
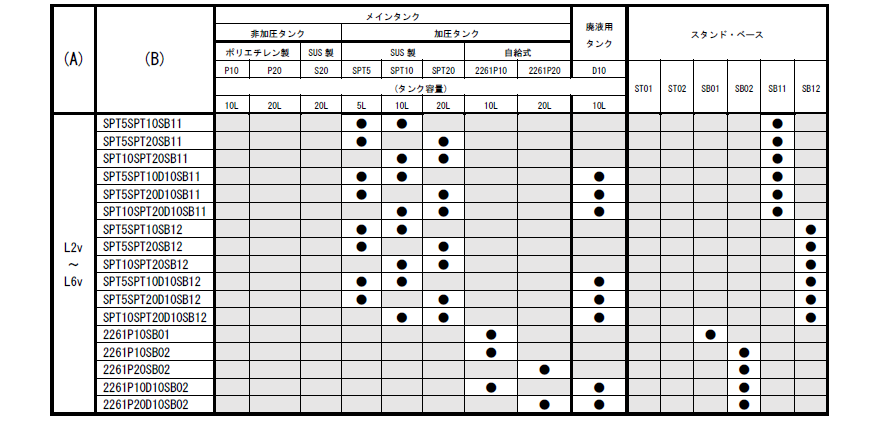
本规范使用 2 至 6 个电磁阀。(A) 应指定所用电磁阀的数量。如果使用 4 个电磁阀,请使用 L4v。 请根据下表所示的主罐、废液罐和支架/底座部分的配置,选择 (B) 部分的代码。“★”表示使用两个相同的罐体。
电磁灯泡规格(7-12 个)[L7-12v]
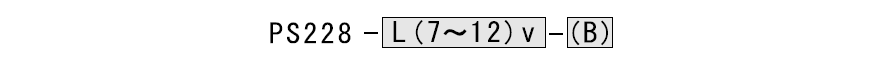
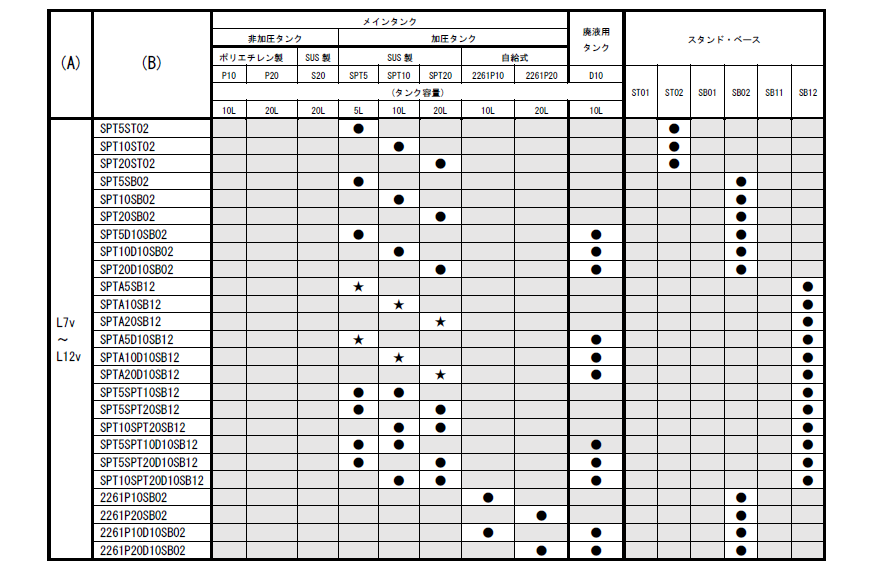
本规范使用 7 至 12 个电磁阀。(A) 应指定所用电磁阀的数量。如果使用 10 个电磁阀,请使用 L10v。 请根据下表所示的主罐、废液罐和支架/底座部分的配置,选择 (B) 部分的代码。“★”表示使用两个相同的罐体。
1-6 型电磁泵和 1-6 型电磁阀规格 [L1-6p1-6v]
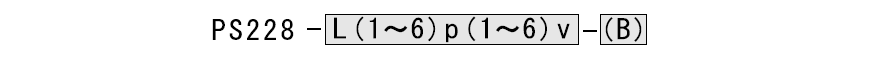
本规范同时使用电磁泵和电磁阀。您将使用 1 至 6 个电磁泵和 6 个电磁阀。(A) 应指定使用的数量。 例如,如果您使用 2 个电磁泵和 4 个电磁阀,则使用 L2p4v。 请根据下表所示的主罐、废液罐和支架/底座部分的配置,选择 (B) 部分的代码。“★”表示使用两个相同的罐体。
(2) PS-228 喷嘴选择定
PS-228 使用的喷嘴是 ST8PL 型。
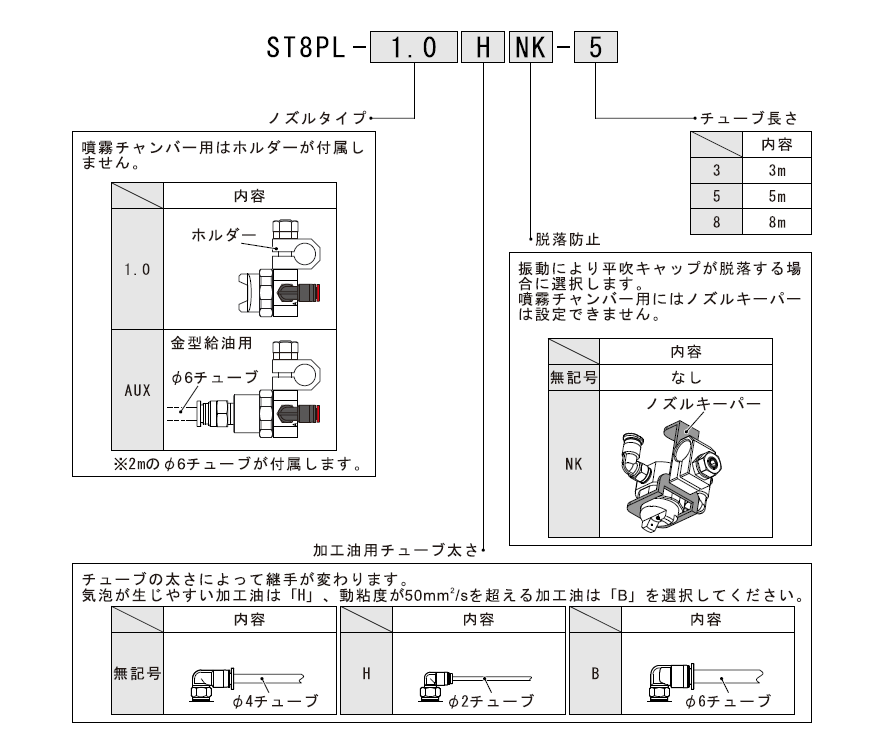
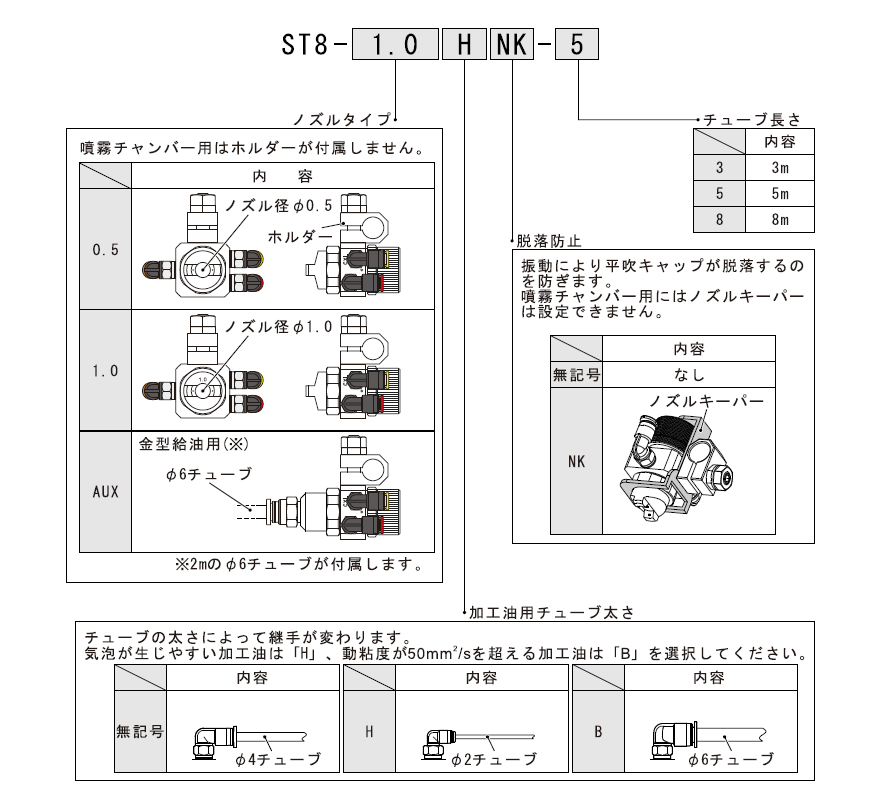
喷油罩 400 使用四个喷嘴。 如果除了腔室之外,您还需要两个独立的模具润滑单元,并且需要一根 5 米长的管子从涂层装置连接到腔室,以及一根 8 米长的管子用于模具润滑,则代码如下:
(用喷雾室)ST8PL-1.0-5 4个
(用于模具润滑)ST8PL-AUX-8 2个
(3) PS-226 涂层系统的选择
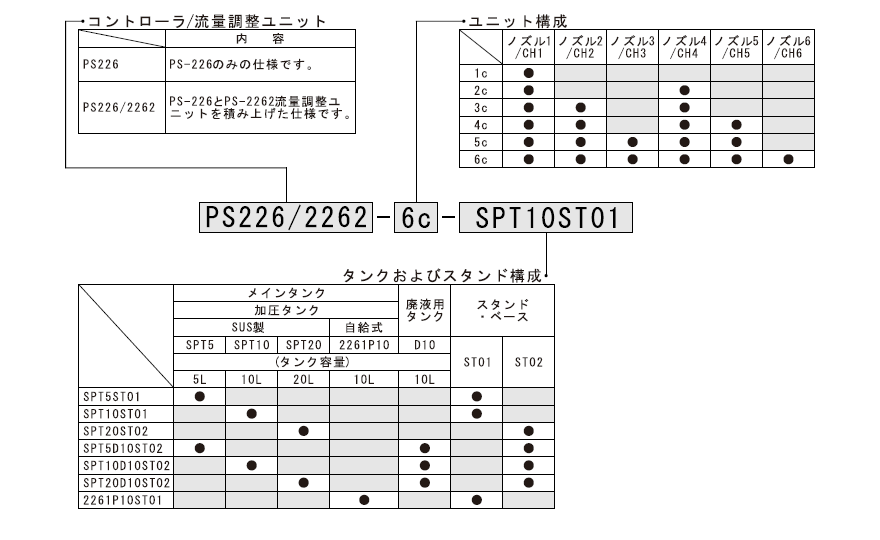
- 控制器/流量调节单元
- 您可以选择只使用控制喷嘴的 PS-226,或者将 PS-2262 堆叠在 PS-226 的顶部。
- 单元配置
- 接下来,选择通道号。表格中的喷嘴 1 至 6 对应于 PS-226 上的喷嘴开/关按钮。 根据您的选择,我们将配置并发货 PS-226 或 PS-2262。
- 储罐和支架底座配置
- 选择储罐容量、是否包含废液罐以及支架/底座类型。
(4) PS-226 喷嘴选择
PS-226 使用 ST8 型喷嘴
当加工油的运动粘度为 10 mm²/s (cst) 或更低,且施用速率为 1 ml/min 或更低时,将喷嘴类型设置为 0.5,加工油管直径设置为 φ2。
如果运动粘度超过 50 mm²/s (cst),则将喷嘴类型设置为 1.0,加工油管直径设置为 φ6。
当运动粘度高且喷涂量大时,AUX喷嘴类型无法雾化。
在振动较大的位置使用喷嘴固定器固定喷嘴时,扁平的喷雾帽或液体量调节器有脱落的风险,因此请选择喷嘴固定器。
(5) 选项(PS-228/PS226)
选择喷嘴固定方式和流量传感器。
喷油罩
喷油罩使用固定在腔室上的喷嘴将加工油喷洒到通过的物料上,以防止油扩散。
喷油罩可安装 ST8-PL 和 ST8-0.5/1.0 喷嘴。
由于涂层宽度很大程度上由喷油罩尺寸决定,如果材料宽度小于涂层宽度,一些加工油将无法涂覆到材料上,从而造成浪费。
积聚在喷油罩中的加工油通过排放管经由管道排出。
废弃的加工油不应重复使用,因为它会显著缩短过滤器、电磁泵和阀门的使用寿命。
此外,喷油罩内还有一根材料导杆。
因此,根据喷油罩的不同,导杆可能会导致涂层不均匀,或者在导杆使用过的材料表面留下痕迹。
请自行准备固定喷油罩所需的支架和其他必要部件。
除了少数例外情况外,喷油罩本身没有调节通过线的机构,因此支架的设计应具有诸如长孔之类的特征,以便调节喷油罩的位置。
此外,在喷油罩入口和出口处设置导引装置,以防止物品被卡住。
确保有足够的空间取出喷油罩本身,将管子安装到固定在喷油罩上的喷嘴上,并布置废液管。
选定的喷嘴将在发货前组装到喷油罩中。
连接到喷油罩的废液管的长度将与连接到喷嘴的管子的长度相匹配。
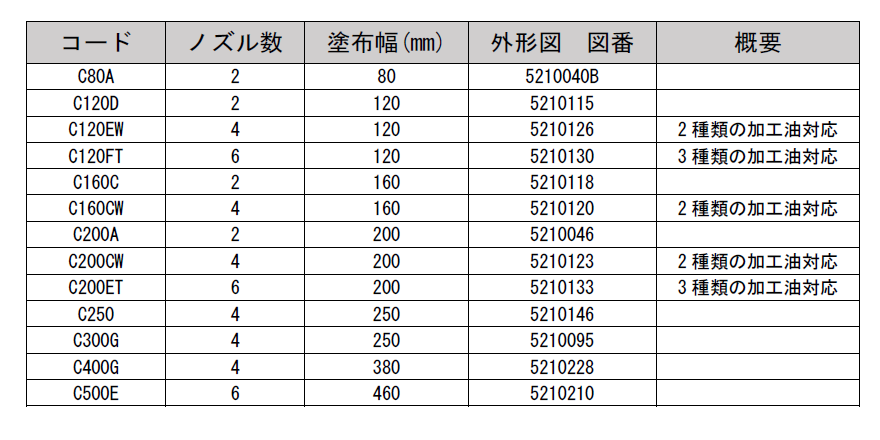
喷雾喷油罩外形图 示例 (详情请咨询。)
磁性支架
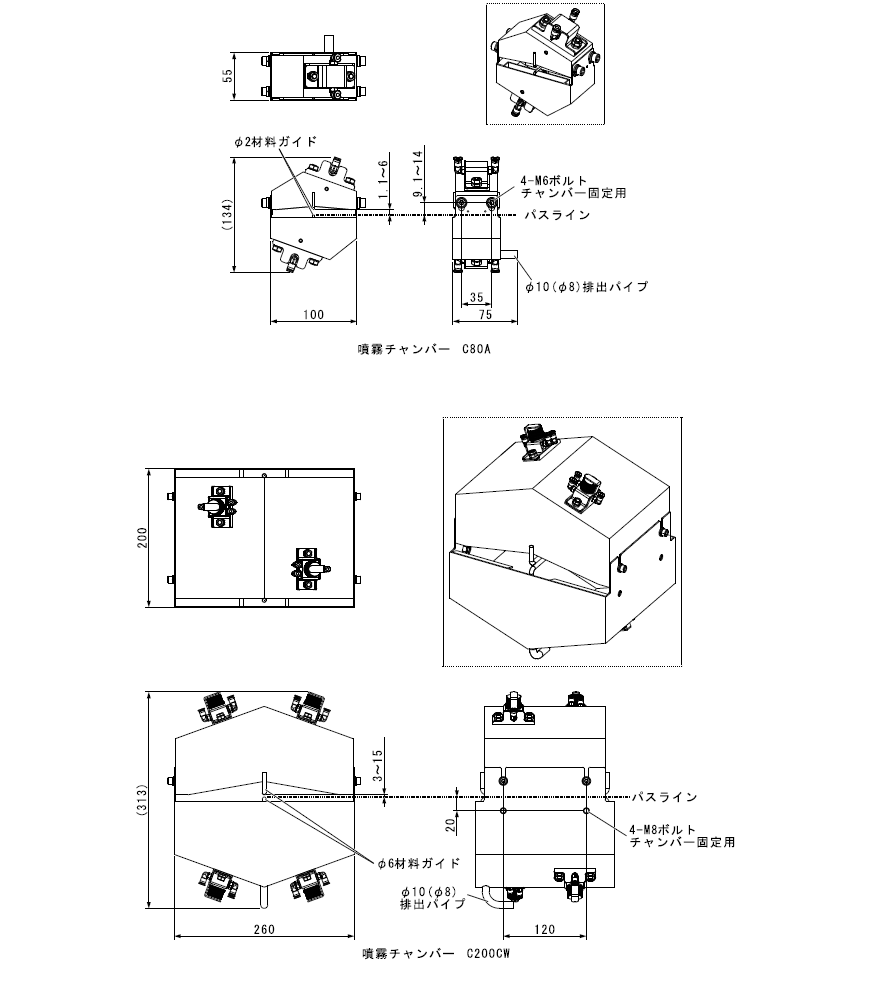
磁性支架让您可以轻松固定喷嘴。 如果要在材料上方和下方放置喷嘴,请使用 00525 型双臂磁性支架;如果只需要在一侧放置喷嘴,请使用 00524 型单臂磁性支架。 安装过程中,请确保磁铁底座在底部中心位置不与模具或脱模板发生干涉。振动可能导致磁铁底座移动。
喷嘴架
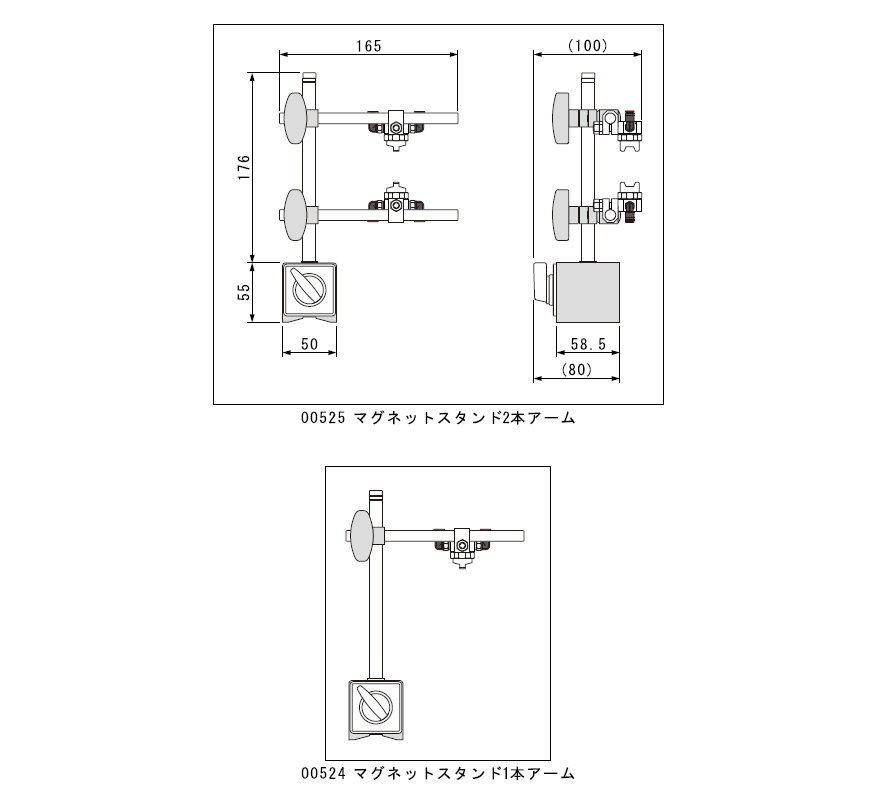
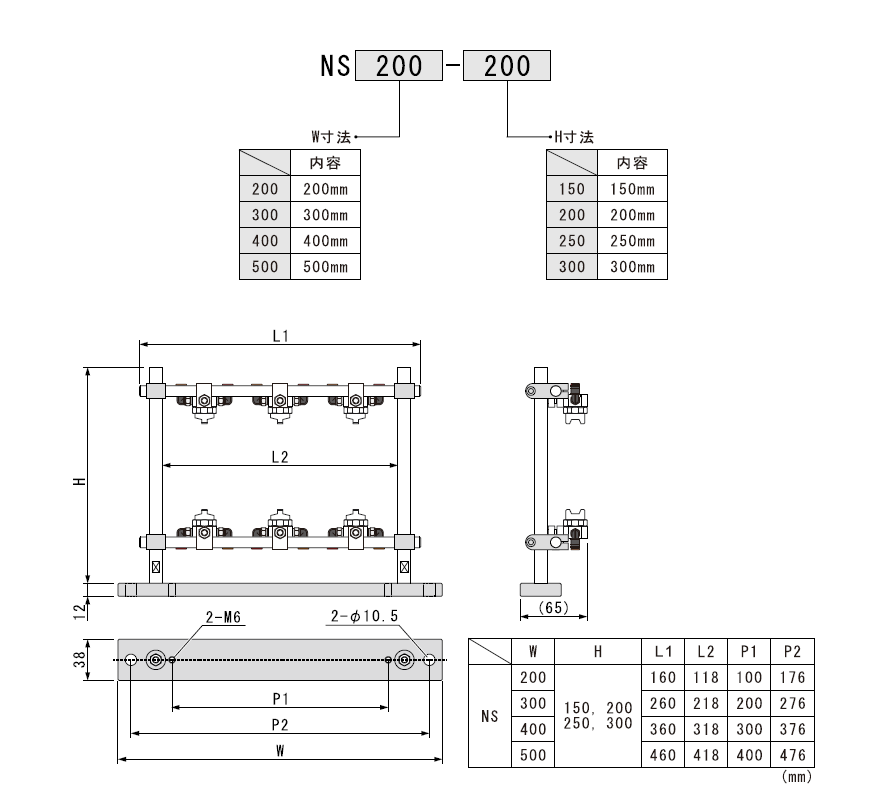
喷嘴架通过将其固定在垫块上使用。 选择 W 值,使材料宽度符合 L2 尺寸。选择 H 尺寸,使垫块到加工线的距离位于 H 尺寸的中心。 确保下死点不会干扰模具或脱模板。
流量传感器
我们将使用 KEYENCE 生产的流量传感器。
该传感器设定了以毫升/分钟为单位的流速上限和下限。如果在印刷过程中流速超出这些限值,PS-228/226 将向印刷机输出停止信号。
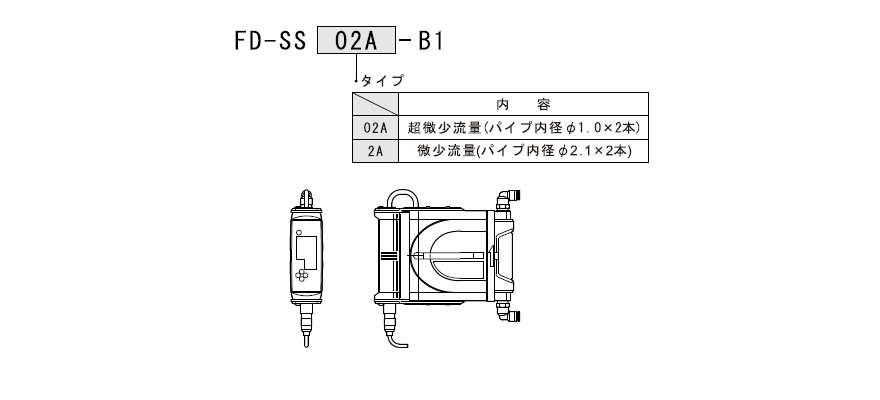
根据传感器内部管道直径的不同,传感器分为SS02A和SS2A两种类型。考虑到管道阻力,如果加工油的运动粘度超过50 mm²/s (cst),请选择SS2A。
如果支架/底座是 ST01 或 ST02,则最多可以在 PS-228/226 控制器的侧面安装两个流量传感器。
对于 PS-228,如果支架/底座是 SB01 或 SB02,则单罐配置最多可安装 4 个单元,双罐配置最多可安装 6 个单元。
流量传感器将通过管道安装在加工油过滤器和电磁泵或阀门之间。流量监测的具体位置需要另行讨论。
如果空气气泡进入流量传感器,显示值将出现大幅波动。
此外,由于个体差异,零点可能不稳定,需要定期进行零点调整。
此外,监测低于 1 ml/min 的流速需要透彻了解传感器的性能,以及每天对操作进行细致的调整和改进。
有关传感器的详细信息,请联系KEYENCE公司。